
制氮机(常见为 PSA 或膜分离制氮机)在运行中可能因操作不当、部件老化或环境因素而出现故障。以下是常见故障现象、原因分析与解决办法,供参考:
一、产氮量下降
1. 原因分析
- 空压机输出压力或气量不足。
- 空气预处理系统(过滤器、冷干机)堵塞,导致进气质量差。
- 碳分子筛老化、粉化或中毒(油/水污染)(PSA 机型)。
- 阀门(电磁阀、气动阀)内漏或切换异常。
2. 解决办法
- 检查空压机运行参数,确保输出压力满足要求(通常 0.6~0.85MPa)。
- 更换堵塞的滤芯(如精密过滤器、活性炭过滤器)。
- PSA 机型:检查碳分子筛,失效则更换;若因油污染中毒,需再生或清洗。
- 检查阀门密封,清理阀芯杂质,或更换损坏的阀门。
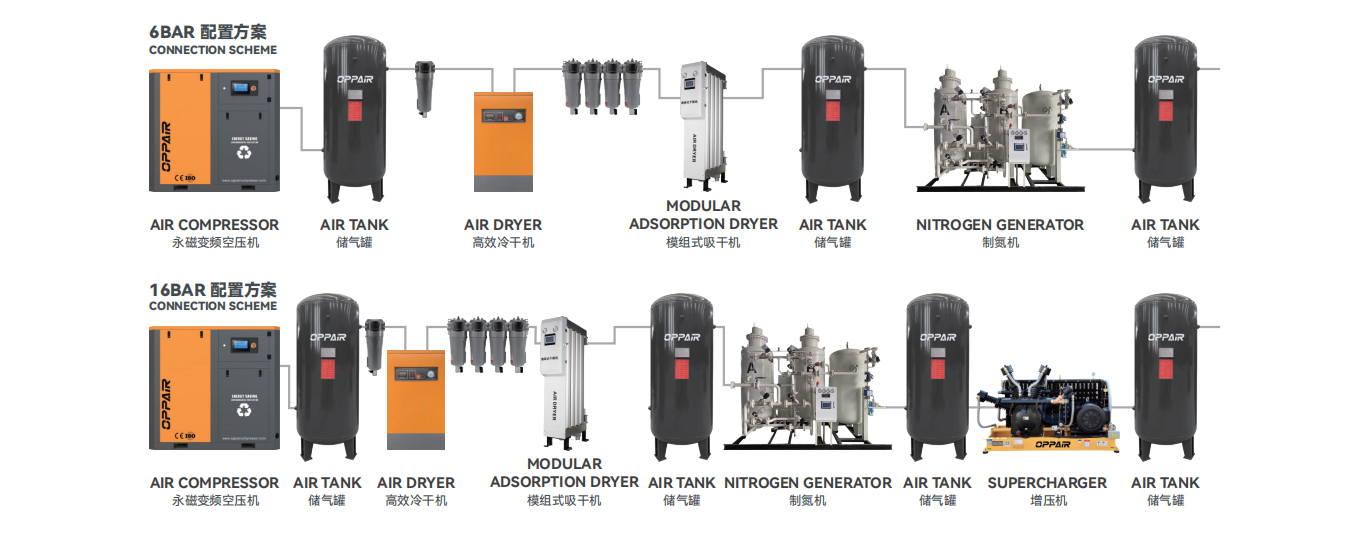
二、氮气纯度不达标
1. 原因分析
- 吸附塔切换时间设置不正确(PSA 机型)。
- 进气含油、含水或含杂质,污染吸附剂或膜组件。
- 纯度分析仪故障或校准偏差。
- 氮气出口管路泄漏。
2. 解决办法
- 调整吸附/解吸循环时间(参照设备手册或联系厂家)。
- 检查预处理系统,确保冷干机和过滤器正常工作并除油除水。
- 校准或更换纯度分析仪传感器。
- 用肥皂水检查管路接头,修补泄漏。
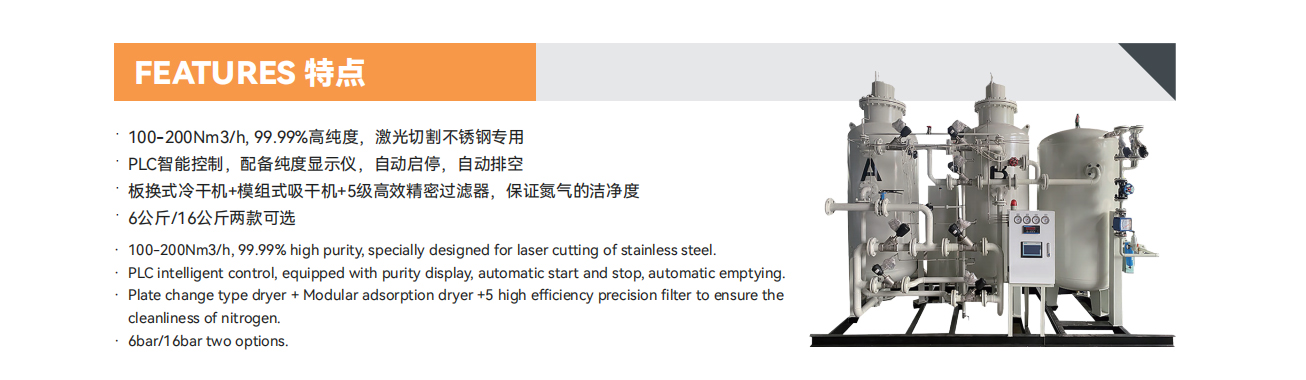
三、制氮机压力异常
1. 高压报警
原因:排气阀堵塞、阀门未正常开启。
解决办法:清洗阀门或检查控制信号,确保排气通畅。
2. 低压报警
原因:空压机供气不足、管路泄漏、过滤器堵塞。
排查:检查空压机出口压力,修补泄漏,更换滤芯。

四、制氮机噪音或振动异常
1. 原因分析
- 空压机轴承磨损或内部故障。
- 吸附塔内碳分子筛松动或塌陷(PSA 机型)。
- 管路或机械部件松动。
2. 解决办法
- 停机检查空压机,更换磨损部件。
- 补充或更换碳分子筛,装填时确保压实均匀。
- 加固管支架,紧固螺栓。
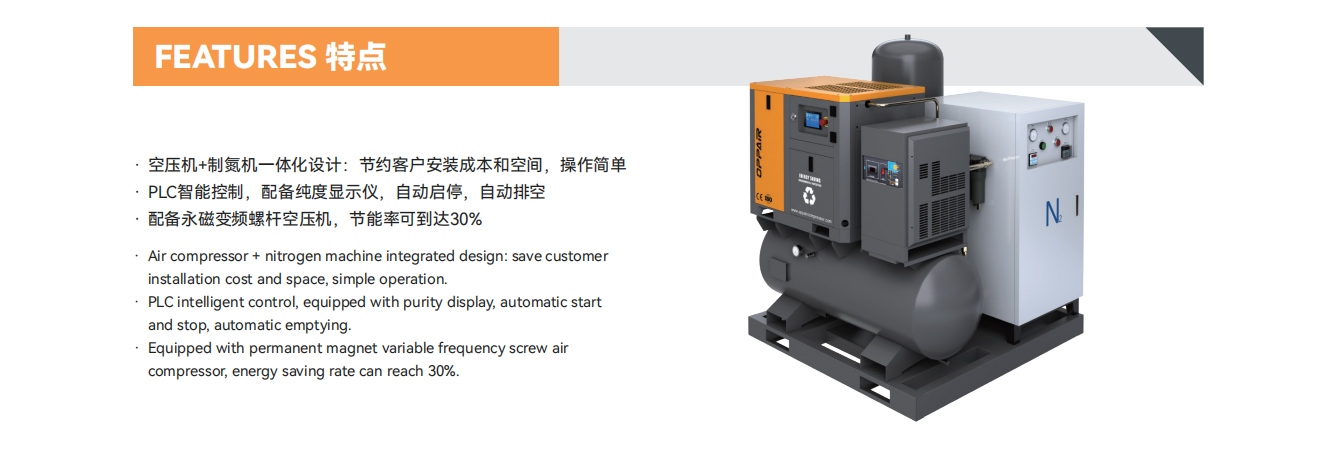
五、自动控制系统故障
1. 故障现象
- PLC 程序异常、触摸屏无显示、传感器信号异常。
2. 解决办法
- 重启控制系统,检查电源和接线。
- 更换损坏的传感器(如压力传感器、流量计)。
- 联系厂家更新或恢复控制程序。

六、其他注意事项
1. 日常维护建议
- 定期更换滤芯(建议每 3-6 个月)。
- 关注碳分子筛或膜组件的使用寿命(通常 3-5 年)。
- 记录运行数据(压力、纯度、流量),便于故障预判。
2. 安全注意事项
- 停机检修前务必泄压,避免高压气体伤人。
- 避免在高温、高湿或多尘环境中操作设备。
若故障无法自行排除,建议联系设备厂家或专业维修人员。不同型号制氮机的设计差异较大,操作请以设备手册为准。
OPPAIR 正在招募全球代理商,欢迎联系我们咨询:WhatsApp:+86 14768192555
#电动旋转螺杆空压机 #带冷干机的螺杆空压机 #高压低噪音双级螺杆空压机#一体式螺杆空压机#撬装式激光切割螺杆空压机#无油空压机#制氮机