

November 2026 — Pressemitteilung
OPPAIR liefert eine direkte Antwort auf die am schnellsten steigende Kostenposition moderner Blechbearbeitungen: die Kosten für das Schneidgas. Die auf Grundrahmen montierte Baureihe spezieller Schraubenkompressoren für die Lasertechnik liefert hochdrucktrockene Druckluft mit 16 bis 20 bar direkt an den Schneidkopf, und Betriebe, die Flaschen- oder Tankwagenstickstoff durch das Paket ersetzen, melden Einsparungen von 60 % bis 80 % bei den Ausgaben für Hilfsgas.
Getrieben wird dieser Wandel von den Schneidmaschinen selbst. Da Faserlaser mit 12 kW, 20 kW und 30 kW zur Standardausrüstung werden, sind Schnittgeschwindigkeit und Dickekapazität gestiegen — und damit auch der Gasverbrauch. In der Serienfertigung können die monatlichen Rechnungen für Stickstoff und Sauerstoff 30 % bis 40 % der gesamten Betriebskosten einer Werkstatt ausmachen.
Warum getrennte Luftsysteme am Schneidkopf versagen
Viele Betriebe versuchen zunächst einen Universal-Kompressor, der über externe Rohrleitungen mit dem Laser verbunden ist. Im Laser-Schneidbetrieb zeigt dieses Layout drei vorhersehbare Ausfallmuster:
- Sekundärkondensation in langen Rohrleitungen. Getrennte Installationen benötigen umfangreiche externe Verrohrung zwischen Kompressor, Behälter und Trockner. In feuchten oder temperaturempfindlichen Werkstätten bildet sich Feuchtigkeit hinter dem Trockner erneut.
- Öl und Wasser an der Optik. Selbst mikroskopische Tröpfchen oder Restöl ab 0.1 ppm, das die Düse erreicht, können Schutzgläser, Kollimatorlinsen und Fokussierspiegel zerstören — mit entsprechenden Ersatzkosten und ungeplanter Stillstandszeit.
- Druckabfall beim Piercing. Hochleistungs-Piercing und Eckbearbeitung verlangen sofortige, anhaltende Stöße hochdruckluft. Zu kleines oder getrenntes Puffervolumen führt zu sofortigem Druckverlust, unvollständigen Schnitten, Grat und Bartbildung.
Was auf dem Grundrahmen integriert ist
Die Antwort von OPPAIR besteht darin, jede Stufe der Gasaufbereitung auf einem einzigen Grundrahmen aus Baustahl zu montieren, werksseitig verrohrt, verdrahtet und vor dem Versand geprüft, sodass die Inbetriebnahme auf den elektrischen Anschluss und die Luftverbindung beschränkt bleibt.
1. Permanentmagnetischer Drehzahlantrieb
Permanentmagneterregte Synchronmotoren der Klassen IE4/IE5 passen die Drehzahl dem momentanen Luftbedarf an. Ob der Laser beim Blechauflegen im Leerlauf steht oder mit maximaler Schnittgeschwindigkeit läuft, die Leerlaufverluste entfallen, bei bis zu 30 % geringerer elektrischer Leistungsaufnahme als bei drehzahlkonstanten Aggregaten.
2. Zweistufige Trocknung: Kälte plus Adsorption
Ein Plattenwärmetauscher-Kältetrockner ist mit einem modularen Zwei-Turm-Adsorptionstrockner kombiniert. Die Kombination hält einen konstanten Drucktaupunkt von -20°C bis -40°C, gegenüber +3°C bis +10°C, die ein Kältetrockner allein erreicht, sodass unabhängig vom Umgebungsklima keine Kondensation in der Leitung entsteht.
3. Fünfstufige Filtration bis 0.001 µm
Hocheffiziente Elemente CTAFH/CTAXF führen die Luft nacheinander durch mechanische Abscheidung, Partikelabscheidung, Mikrokoaleszenz und Aktivkohle-Adsorption von Öldämpfen:
- Feststoffrückhaltung: bis 0.001 µm
- Restölgehalt: unter 0.003 ppm (0.003 mg/m³)
4. Zwei Behälter mit 600 L: 1200 L Hochdruckpuffer
Zwei zertifizierte Hochdruckbehälter mit 600 L halten den Enddruck bei 16 bar oder 20 bar stabil — beim schnellen Piercing, bei raschen Richtungswechseln und beim kontinuierlichen Mehrschichtbetrieb.
Den Grundrahmen auf den Laser abstimmen
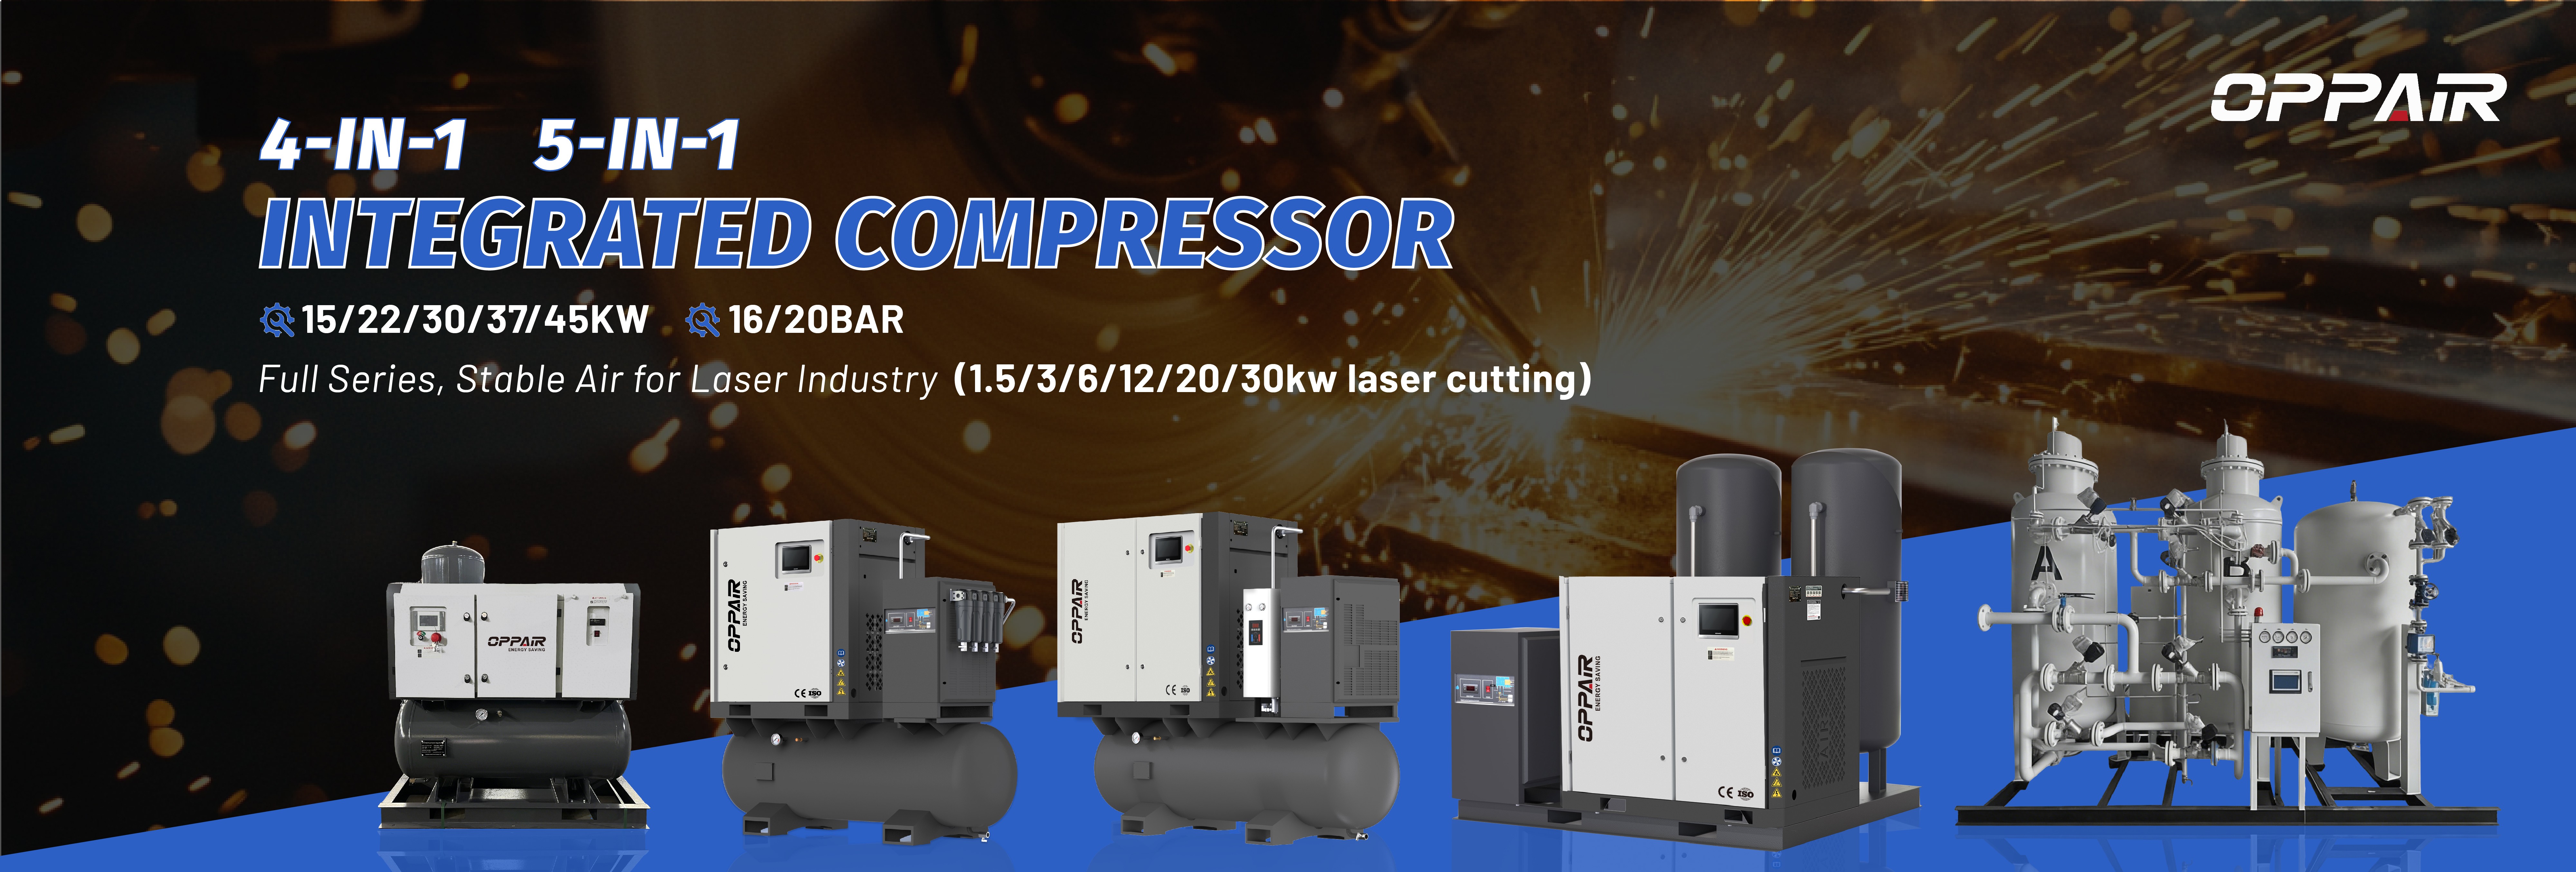
Laserleistung und Werkstückdicke bestimmen den erforderlichen Druck und Volumenstrom. OPPAIR veröffentlicht eine Zuordnungstabelle für die integrierten Baureihen 4-in-1 und 5-in-1 sowie die Grundrahmen-Baureihe:
| Laserleistung | Empfohlenes Aggregat | Motorleistung | Betriebsdruck | Liefermenge |
|---|---|---|---|---|
| 1.5 kW – 3.0 kW | Integriert 4-in-1 / Grundrahmen 16 | 11 kW / 15 kW | 16 bar | 1.0 – 1.4 m³/min |
| 6.0 kW – 12 kW | Laser-30PV/16 | 22 kW (30 HP) | 16 bar | 2.0 m³/min |
| 12 kW – 20 kW | Laser-40PV/16 | 30 kW (40 HP) | 16 bar | 3.4 m³/min |
| 20 kW – 30 kW (Dickblech) | Laser-40PV/20 | 30 kW (40 HP) | 20 bar | 2.72 m³/min |
| 30 kW – 60 kW (Ultraleistung) | Laser-50PV/20 | 37 kW (50 HP) | 20 bar | 3.4 m³/min |
Hinweis: Bei Edelstahl und Kohlenstoffstahl über 16 mm liefert 20 bar eine deutlich höhere kinetische Blasenergie, wodurch die Schnittfläche sauber und gratfrei bleibt.
Amortisation in drei bis sechs Monaten
Bei einer Standard-Achtstundenschicht kostet die Versorgung mit flüssigem Stickstoff je nach Blechvolumen üblicherweise $1,200 bis $2,500 pro Monat. Der Betrieb eines Laser-30PV/16 kostet stattdessen etwa $300 bis $450 pro Monat an Strom. Die meisten Fertigungsbetriebe melden eine vollständige Amortisation der Anlage innerhalb von drei bis sechs Monaten; danach wirkt die laufende Einsparung direkt auf die Marge der Werkstatt.
Über OPPAIR
Shandong OPPAIR Machinery Manufacturing Co., Ltd. und OPPAIR Compressor (Shanghai) Co., Ltd. bauen Schraubenkompressoren für anspruchsvolle Industriesektoren. Die Geräte gehen in mehr als 100 Länder in Europa, Amerika, dem Nahen Osten und Südostasien und sind nach CE, SGS, ASME, TUV und ISO 9001 zertifiziert. Die Standard-Exportlieferzeit beträgt 30 Tage, mit bis zu drei Jahren Werksgarantie auf IP65 PM VSD-Kernbaugruppen.
Die Baureihe entdecken
- Laser-Kompressor auf Grundrahmen — integrierte Hochdruckpakete für das Faserlaserschneiden
- 4-in-1-Laserschneidkompressor und 5-in-1-Laserschneidkompressor — All-in-One-Aggregate von 11 kW bis 45 kW
- Zweistufiger Hochdruck-Schraubenkompressor — Einsätze von 20 bis 30 bar
- Ölgekühlter Schraubenkompressor — Dauerbetrieb unter schweren Bedingungen
- Ölfreier Kompressor — ölfreie Luft der Klasse 0, wo der Prozess sie verlangt
- Modularer Adsorptionstrockner und Stickstoffgenerator — Trocknung und Gasversorgung vor Ort
Um einen Grundrahmen für einen bestimmten Laser auszulegen, senden Sie Laserleistung, Materialdicke und Schichtplan über die Kontaktseite, und OPPAIR schlägt eine Konfiguration vor. OPPAIR sucht außerdem weltweit Vertreter und Distributoren.